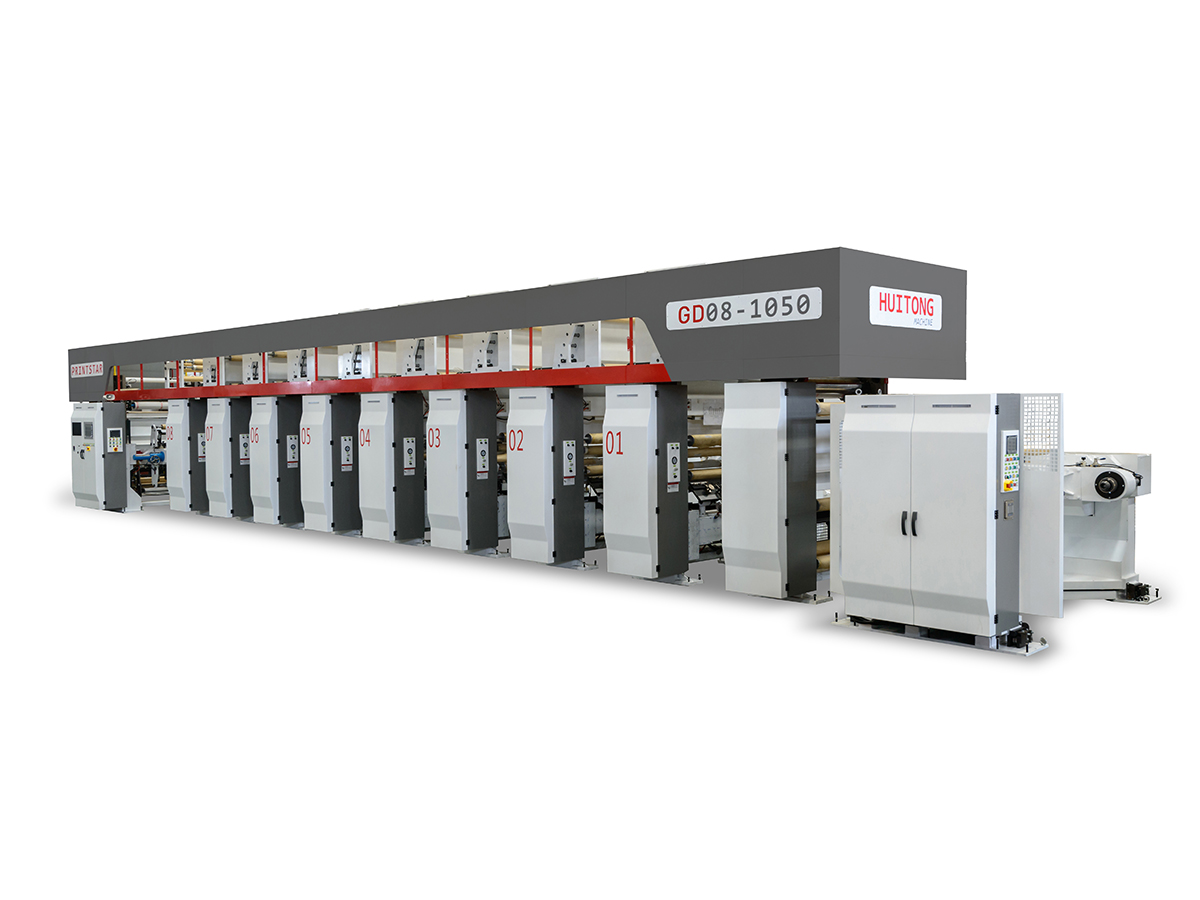
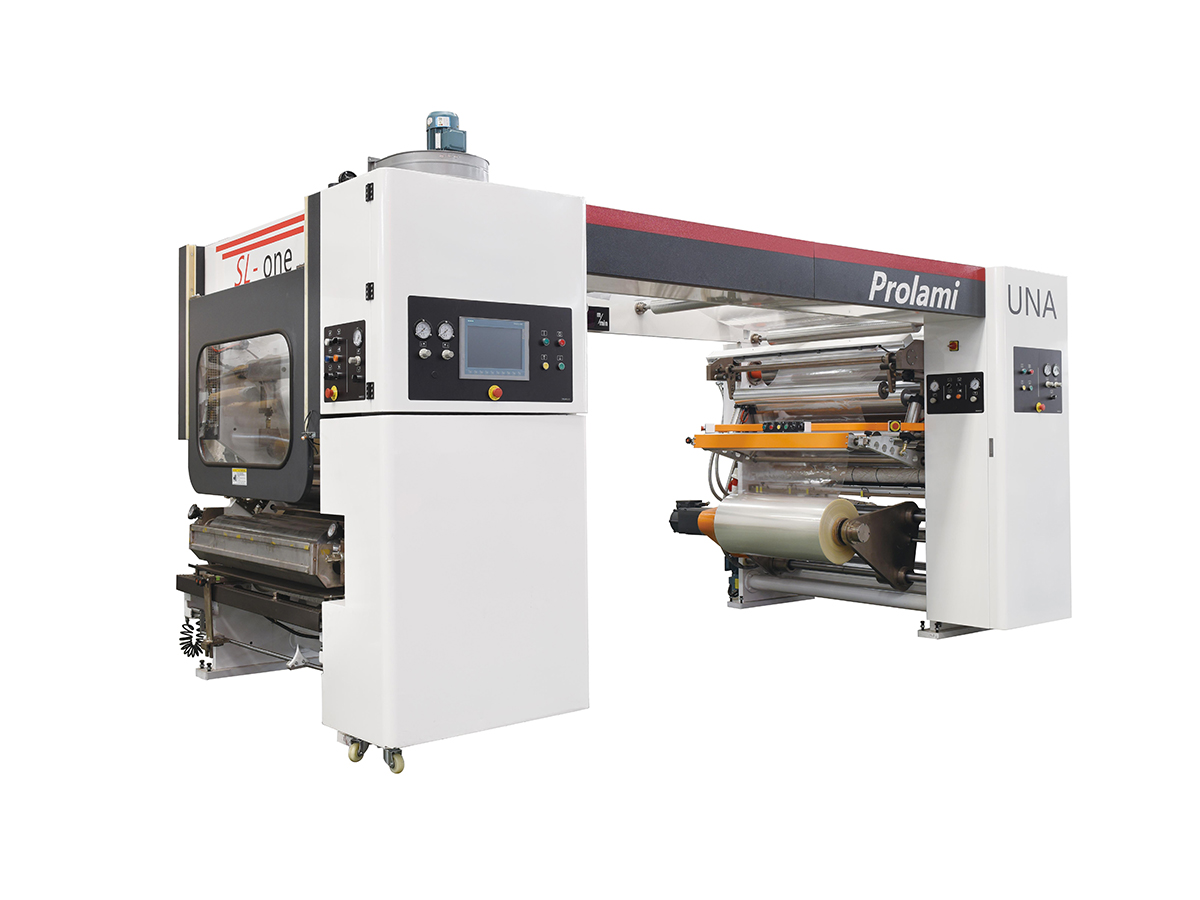
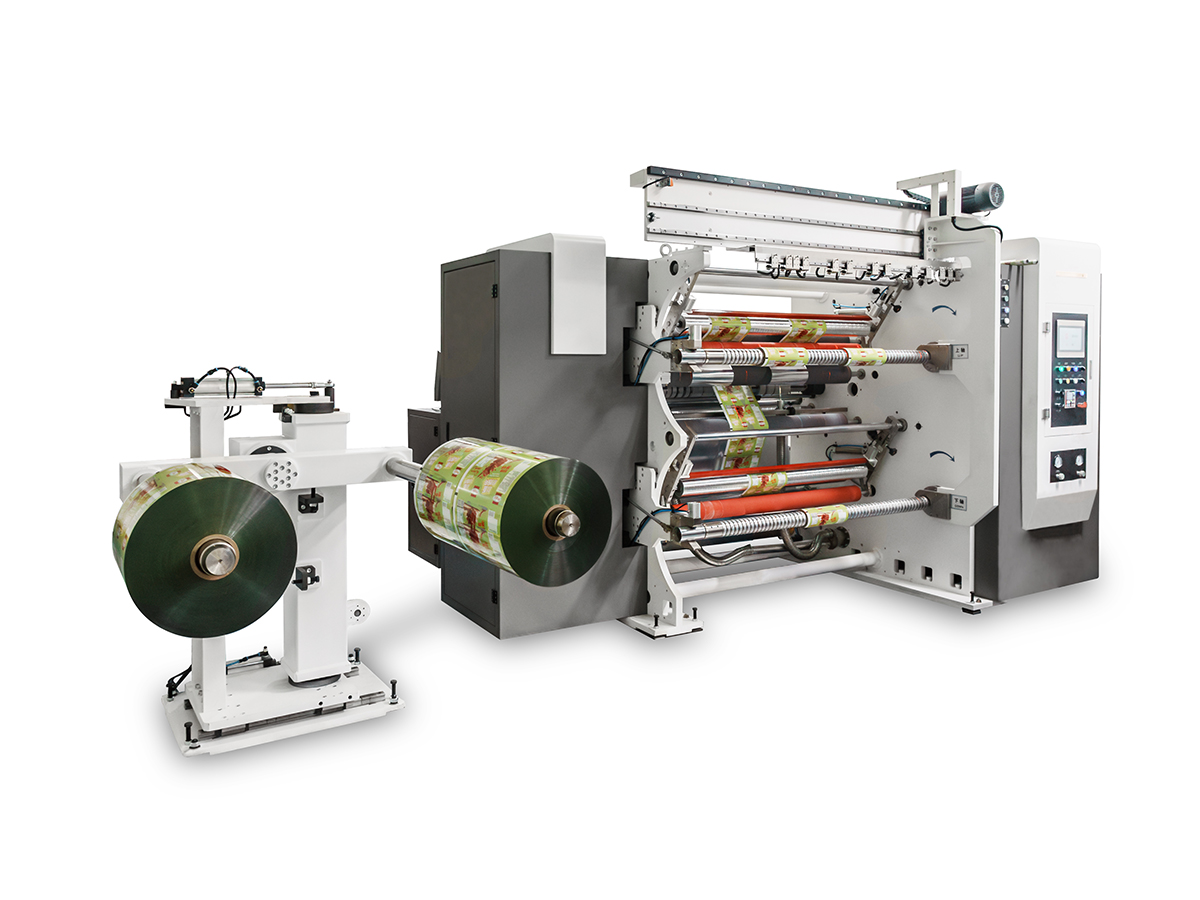
Ngành công nghiệp đóng gói đã trải qua sự chuyển đổi đáng kể với sự ra đời của các công nghệ cán màng tiên tiến. Trong số những đổi mới này, máy cán không dung môi là giải pháp then chốt cho các nhà sản xuất đang tìm kiếm hiệu quả, tính bền vững và chất lượng sản phẩm vượt trội. Không giống như các phương pháp cán truyền thống dựa vào dung môi hóa học, hệ thống không dung môi sử dụng vật liệu kết dính liên kết các chất nền thông qua áp suất cơ học và nhiệt, loại bỏ khí thải hợp chất hữu cơ dễ bay hơi và giảm tác động đến môi trường.
Cán màng không dùng dung môi đã trở thành lựa chọn ưu tiên cho các ứng dụng đóng gói linh hoạt, từ bao bì thực phẩm đến màng bọc dược phẩm. Công nghệ này cho phép các nhà sản xuất đạt được độ bền liên kết ổn định, kiểm soát trọng lượng lớp phủ chính xác và thời hạn sử dụng kéo dài mà không gặp những mối nguy hiểm liên quan đến quy trình dựa trên dung môi. Hiểu cách thức hoạt động của các máy này và lợi thế khác biệt của chúng so với các phương pháp thông thường là điều cần thiết đối với các chuyên gia đóng gói khi đầu tư vào thiết bị.
Máy cán không dung môi là một thiết bị đóng gói chuyên dụng được thiết kế để liên kết hai hoặc nhiều chất nền với nhau mà không cần sử dụng dung môi hóa học. Hệ thống này sử dụng chất kết dính polyurethane phản ứng hoặc các chất liên kết không chứa dung môi khác để xử lý thông qua việc áp dụng nhiệt và áp suất có kiểm soát. Những máy này được thiết kế để xử lý các vật liệu màng khác nhau, bao gồm polyetylen, polypropylen, polyester, giấy nhôm và giấy kraft thường được sử dụng trong các ứng dụng đóng gói linh hoạt.
Cấu trúc cơ bản của máy ép nhựa không dung môi bao gồm một số thành phần quan trọng hoạt động phối hợp:
Sự tích hợp của các bộ phận này tạo ra một quy trình sản xuất liền mạch trong đó vật liệu di chuyển qua máy với tốc độ được kiểm soát trong khi quá trình dán keo, liên kết và xử lý diễn ra đồng thời.
Quy trình vận hành của máy cán không dung môi tuân theo trình tự có hệ thống nhằm đảm bảo độ bám dính và chất lượng sản phẩm tối ưu. Hiểu từng giai đoạn cung cấp cái nhìn sâu sắc về lý do tại sao các hệ thống này mang lại kết quả vượt trội so với các phương pháp cán màng truyền thống.
Quá trình bắt đầu với vật liệu nền được nạp vào các trạm thư giãn. Những vật liệu này, thường được cung cấp ở dạng cuộn lớn, được luồn cẩn thận qua đường đi của máy. Hệ thống kiểm soát lực căng duy trì lực kéo ổn định trên cả hai bề mặt để tránh bị chùng, nhăn hoặc lệch. Cảm biến chính xác giám sát vị trí vật liệu và phát hiện bất kỳ sai lệch nào có thể ảnh hưởng đến chất lượng cán màng. Bộ điều chỉnh tốc độ đảm bảo rằng tất cả các vật liệu di chuyển qua máy với tốc độ đồng bộ, điều này rất quan trọng để tạo ra lớp phủ dính và hình thành liên kết thích hợp.
Khi vật liệu đi vào vùng cán, hệ thống ứng dụng chất kết dính sẽ phân phối số lượng được kiểm soát của chất liên kết không dung môi. Các hệ thống hiện đại sử dụng một số công nghệ ứng dụng:
Tốc độ dòng chảy của chất kết dính là rất quan trọng và phải được hiệu chỉnh cẩn thận. Quá ít chất kết dính sẽ dẫn đến độ bám dính không đủ và có khả năng bị bong tróc trong quá trình sử dụng, trong khi chất kết dính dư thừa sẽ tạo ra chất thải, làm tăng chi phí sản xuất và có thể làm tổn hại đến tính linh hoạt hoặc đặc tính rào cản của tấm laminate. Hệ thống đo lường tiên tiến duy trì trọng lượng lớp phủ ổn định trong phạm vi dung sai chặt chẽ, thường dao động từ 3 đến 8 gam trên mét vuông tùy thuộc vào yêu cầu ứng dụng.
Khi chất nền được phủ keo gặp lớp vật liệu thứ hai, các con lăn ép hoặc vùng kẹp sẽ áp dụng áp suất cơ học được kiểm soát. Áp suất này phục vụ nhiều chức năng: nó buộc các vật liệu tiếp xúc chặt chẽ, loại bỏ các túi khí có thể tạo ra các điểm yếu, phân phối chất kết dính đồng đều trên bề mặt liên kết và bắt đầu quá trình liên kết ngang hóa học của chất kết dính phản ứng. Áp suất thường dao động từ 50 đến 150 bar tùy thuộc vào vật liệu nền và độ bền liên kết mong muốn.
Nhiệt là điều cần thiết cho quá trình cán màng không dung môi để đạt được độ bền liên kết tối đa. Máy kết hợp các bộ phận làm nóng được đặt sau vùng kẹp ban đầu. Chúng có thể bao gồm:
Cấu hình nhiệt xác định tốc độ đóng rắn và các đặc tính liên kết cuối cùng. Nhiệt độ thường dao động từ 60 đến 120 độ C, được duy trì trong thời gian dừng đủ để cho phép polyurethane hoặc chất kết dính phản ứng khác liên kết chéo hoàn toàn. Quá trình xử lý có kiểm soát này nhẹ nhàng hơn trên các chất nền nhạy cảm với nhiệt so với cán nóng chảy, giảm nguy cơ màng co, cong vênh hoặc biến dạng.
Sau khi đóng rắn, vật liệu nhiều lớp đi qua vùng làm mát nơi nhiệt độ giảm dần. Việc làm mát được kiểm soát này ngăn ngừa ứng suất nhiệt có thể gây quăn hoặc tách lớp. Sau khi vật liệu đạt đến nhiệt độ môi trường xung quanh và chất kết dính đã đông cứng hoàn toàn, tấm gỗ thành phẩm sẽ được quấn vào các trạm tua lại. Một số hệ thống bao gồm các tính năng cắt cạnh tự động để loại bỏ vật liệu thải và đảm bảo chiều rộng cuộn chính xác. Các phép đo kiểm soát chất lượng về thông số kỹ thuật của sản phẩm cuối cùng có thể được tiến hành trước khi nguyên liệu được thu thập để vận chuyển.
Thị trường thiết bị cán màng không dung môi cung cấp một số cấu hình được thiết kế cho các yêu cầu sản xuất và kết hợp vật liệu khác nhau. Hiểu được những biến thể này giúp nhà sản xuất lựa chọn hệ thống phù hợp nhất cho hoạt động cụ thể của họ.
Hệ thống song công liên kết hai lớp nền lại với nhau, khiến chúng trở nên lý tưởng cho các ứng dụng đóng gói linh hoạt cơ bản. Những máy này thường nhỏ gọn và tiết kiệm chi phí, phù hợp cho các nhà sản xuất sản xuất cấu trúc nhiều lớp. Sự đơn giản của hệ thống song công khiến chúng trở thành điểm khởi đầu tuyệt vời cho các công ty chuyển đổi từ công nghệ cán màng dựa trên dung môi sang không dung môi. Tốc độ xử lý thường dao động từ 50 đến 200 mét mỗi phút, tùy thuộc vào vật liệu nền và yêu cầu hệ thống kết dính.
A máy cán không dung môi triplex liên kết đồng thời ba lớp nền, cho phép tạo ra các cấu trúc rào cản phức tạp hơn. Cấu hình này đặc biệt có giá trị cho các ứng dụng yêu cầu tăng cường bảo vệ chống lại oxy, độ ẩm hoặc truyền ánh sáng. Hệ thống Triplex có thể xử lý các kết hợp như màng-dính-lá hoặc màng-dính-giấy, tạo ra các cấu trúc nhiều lớp trong một lần duy nhất. Khả năng tạo ra các thành phần cán mỏng phức tạp khiến hệ thống triplex trở nên phổ biến trong bao bì thực phẩm, ứng dụng dược phẩm và ứng dụng công nghiệp trong đó hiệu suất rào cản là rất quan trọng.
A máy ép không dung môi tốc độ cao được thiết kế để đạt năng suất tối đa, thường có khả năng xử lý vật liệu ở tốc độ vượt quá 250 mét mỗi phút. Các hệ thống này được thiết kế cho các nhà sản xuất quy mô lớn yêu cầu khối lượng đầu ra đủ để đầu tư vào thiết bị cao cấp. Máy tốc độ cao kết hợp công nghệ gia nhiệt tiên tiến, hệ thống đo lường chất kết dính chính xác và vùng làm mát nâng cao để duy trì chất lượng sản phẩm ở tốc độ xử lý cao. Hệ thống điều khiển trong thiết bị tốc độ cao đặc biệt phức tạp, có khả năng giám sát thời gian thực và điều chỉnh tự động để bù đắp cho những thay đổi về đặc tính vật liệu hoặc điều kiện môi trường.
Hệ thống Combi kết hợp nhiều chức năng cán trong một nền tảng máy duy nhất. Các thiết bị đa năng này có thể chuyển đổi giữa các cấu hình song công, gấp ba hoặc thậm chí là gấp bốn, cho phép nhà sản xuất xử lý các thông số kỹ thuật sản phẩm đa dạng mà không cần thay đổi thiết bị. Máy ép màng Combi mang đến sự linh hoạt đáng kể cho các nhà sản xuất theo hợp đồng hoặc các công ty sản xuất danh mục sản phẩm đa dạng. Mặc dù khoản đầu tư ban đầu cao hơn các hệ thống chuyên dụng nhưng tính linh hoạt thường mang lại khả năng sử dụng thiết bị tổng thể tốt hơn và chuyển đổi nhanh hơn giữa các yêu cầu cán màng khác nhau.
Sự xuất hiện của công nghệ cán màng không dung môi đã tạo nên những ưu điểm vượt trội so với các phương pháp truyền thống. Hiểu được những lợi ích này sẽ làm rõ lý do tại sao nhiều nhà sản xuất đang chuyển sang các hệ thống không dung môi.
Cán màng không dùng dung môi loại bỏ hoàn toàn khí thải hợp chất hữu cơ dễ bay hơi, tạo ra môi trường làm việc an toàn hơn cho nhân viên nhà máy. Cán màng dựa trên dung môi truyền thống đòi hỏi hệ thống thông gió phức tạp, thiết bị thu hồi dung môi và các quy trình xử lý vật liệu nguy hiểm. Hệ thống không dung môi loại bỏ những lo ngại về an toàn này, giảm gánh nặng tuân thủ quy định và góp phần cải thiện chất lượng không khí trong các cơ sở sản xuất. Các quy định về môi trường ở nhiều khu vực hiện ủng hộ hoặc bắt buộc các công nghệ không dung môi, khiến chúng trở thành lựa chọn ưu tiên cho các nhà sản xuất đang tìm kiếm sự phù hợp về quy định và thông tin về tính bền vững.
Cán màng không dùng dung môi mang lại độ bền và tính nhất quán liên kết vượt trội so với các phương pháp cán khô. Chất kết dính phản ứng được sử dụng trong các hệ thống không dung môi tạo ra các liên kết hóa học lâu dài chống lại sự phân tách ngay cả trong điều kiện bảo quản khó khăn, dao động nhiệt độ hoặc tiếp xúc với độ ẩm. Các lớp màng thu được thể hiện tính linh hoạt tuyệt vời, khả năng chống đâm thủng và độ bền bịt kín cần thiết cho các ứng dụng đóng gói đòi hỏi khắt khe. Các số liệu kiểm soát chất lượng chứng minh rằng các tấm cán mỏng không dung môi duy trì tính toàn vẹn về cấu trúc trong suốt thời gian sử dụng kéo dài, mang lại cho nhà sản xuất sự tin cậy về độ tin cậy của sản phẩm.
Hệ thống không dùng dung môi hoạt động mà không có thời gian ngừng hoạt động liên quan đến dung môi. Các phương pháp cán màng truyền thống yêu cầu tạm dừng sản xuất để bảo trì hệ thống dung môi, bảo dưỡng thiết bị phục hồi hoặc thay đổi hệ thống kết dính. Thiết bị không dùng dung môi hoạt động liên tục hơn, mang lại năng suất sản xuất hiệu quả cao hơn. Việc xử lý vật liệu được đơn giản hóa và không cần lưu trữ hóa chất nguy hiểm cũng làm giảm độ phức tạp trong vận hành và chi phí quản lý an toàn.
Mặc dù chi phí thiết bị ban đầu cho máy ép màng không dung môi có thể cao hơn so với một số lựa chọn thay thế truyền thống, nhưng tổng chi phí sở hữu thường nghiêng về các hệ thống không dung môi. Việc loại bỏ các thiết bị thu hồi dung môi đắt tiền, giảm chi phí xử lý chất thải, giảm thiểu chi phí tuân thủ môi trường và nâng cao hiệu quả sản xuất kết hợp lại để mang lại lợi tức đầu tư hấp dẫn. Nhiều nhà sản xuất thu hồi chi phí thiết bị trong vòng 3 đến 5 năm nhờ tiết kiệm chi phí vận hành.
Cán màng khô sử dụng chất kết dính gốc nước được áp dụng trước quá trình cán màng, trong khi cán màng không dung môi sử dụng chất kết dính phản ứng trong quá trình cán màng. Các hệ thống không dung môi cung cấp thời gian lưu hóa nhanh hơn, kiểm soát tốt hơn trọng lượng lớp phủ dính, phát triển độ bền liên kết vượt trội và tính đồng nhất được cải thiện. Cán khô đòi hỏi các bước tiền xử lý bổ sung và thời gian bảo dưỡng dài hơn, trong khi các hệ thống không dung môi tích hợp ứng dụng kết dính và liên kết thành một hoạt động hiệu quả duy nhất.
| Loại công nghệ | Tác động môi trường | Sức mạnh trái phiếu | Tốc độ xử lý | Chi phí thiết bị |
|---|---|---|---|---|
| không dung môi | Tuyệt vời | Rất cao | Cao | Cao cấp |
| Cán khô | Tốt | Trung bình | Trung bình | Trung bình |
| Dựa trên dung môi | Nghèo | Cao | Trung bình | Trung bình |
| nóng chảy | Tốt | Trung bình | Rất cao | Trung bình |
Kiểm soát chính xác trọng lượng lớp phủ dính là một trong những thông số vận hành quan trọng nhất trong quá trình cán màng không dung môi. Lượng chất kết dính được sử dụng trực tiếp ảnh hưởng đến độ bền liên kết, chi phí sản xuất, hiệu suất sản phẩm và khả năng tương thích của chất nền. Máy ép màng không dung môi hiện đại kết hợp các hệ thống phức tạp để đảm bảo trọng lượng lớp phủ nhất quán trên chiều rộng vật liệu và trong suốt quá trình sản xuất.
Trọng lượng lớp phủ dính thường được đo bằng gam trên mét vuông và tương quan trực tiếp với chất lượng lớp phủ. Lớp phủ không đủ tạo ra các liên kết yếu dễ bị bong tróc, trong khi chất kết dính dư thừa sẽ gây lãng phí vật liệu và tăng chi phí mà không cải thiện hiệu suất. Phạm vi tối ưu cho hầu hết các ứng dụng nằm trong khoảng từ 3 đến 8 gram trên một mét vuông, mặc dù các yêu cầu cụ thể khác nhau tùy theo vật liệu nền và điều kiện sử dụng cuối cùng. Đối với các ứng dụng đóng gói thực phẩm yêu cầu thời hạn sử dụng kéo dài, có thể cần phải kiểm soát chặt chẽ hơn trong phạm vi hẹp hơn.
Máy cán màng không dung môi hiện đại sử dụng một số công nghệ tiên tiến để kiểm soát ứng dụng kết dính:
Hệ thống điều khiển tiên tiến liên tục giám sát phạm vi phủ keo thực tế và tự động điều chỉnh tỷ lệ ứng dụng để bù đắp cho những thay đổi. Cảm biến phát hiện sự thay đổi chiều rộng vật liệu, biến động tốc độ hoặc biến đổi độ nhớt của chất kết dính, kích hoạt điều chỉnh theo thời gian thực để duy trì trọng lượng lớp phủ không đổi. Hệ thống ghi dữ liệu ghi lại tất cả các thông số quy trình trong suốt quá trình sản xuất, cung cấp tài liệu chất lượng và cho phép truy xuất nguồn gốc. Mức độ kiểm soát này đảm bảo tính nhất quán giữa các lô và giảm lãng phí từ sản phẩm không đạt tiêu chuẩn.
Kiểm soát trọng lượng lớp phủ được cải thiện trực tiếp làm giảm chất thải kết dính. Ngay cả việc giảm nhẹ trọng lượng lớp phủ trên khối lượng sản xuất lớn cũng giúp tiết kiệm vật liệu đáng kể. Việc giảm 10% mức tiêu thụ chất kết dính có nghĩa là giảm chi phí tương ứng mà không ảnh hưởng đến chất lượng tấm gỗ khi hệ thống kiểm soát thích hợp được triển khai. Việc đầu tư vào công nghệ đo lường chính xác thường mang lại lợi ích nhờ giảm mức tiêu thụ chất kết dính trong vòng vài tháng lắp đặt thiết bị.
Công nghệ cán không dung môi đã trở nên thiết yếu cho sản xuất bao bì linh hoạt hiện đại, cho phép sản xuất các cấu trúc rào cản tinh vi giúp bảo vệ chất lượng sản phẩm và kéo dài thời hạn sử dụng. Tính linh hoạt của các hệ thống này hỗ trợ các ứng dụng đa dạng trên nhiều ngành.
Ngành công nghiệp thực phẩm đại diện cho phân khúc ứng dụng lớn nhất dành cho máy ép màng không dung môi. Các lớp mỏng nhiều lớp được tạo ra thông qua liên kết không dung môi cung cấp các đặc tính rào cản cần thiết để bảo vệ các sản phẩm thực phẩm chống lại sự truyền độ ẩm, oxy, ánh sáng và mùi thơm. Bao bì cà phê, giấy gói đồ ăn nhẹ, túi thực phẩm dạng lỏng và bao bì vô trùng đều được hưởng lợi từ hiệu suất vượt trội của màng mỏng không dung môi. Việc loại bỏ dư lượng dung môi đảm bảo tuân thủ các quy định nghiêm ngặt về tiếp xúc với thực phẩm và loại bỏ những lo ngại về việc di chuyển dung môi vào các sản phẩm đóng gói.
Các nhà sản xuất dược phẩm phụ thuộc rất nhiều vào cấu trúc nhiều lớp không dung môi để đóng gói vỉ, đóng gói dạng túi và màng chắn nhiều lớp. Bản chất không dung môi của các tấm nhựa này giúp loại bỏ rủi ro ô nhiễm và đảm bảo tuân thủ các yêu cầu quản lý dược phẩm. Độ bền liên kết vượt trội và độ ổn định kích thước của các lớp mỏng không dung môi hỗ trợ các yêu cầu về độ chính xác của bao bì dạng viên nén và viên nang, trong đó ngay cả sự biến dạng màng nhỏ cũng có thể ảnh hưởng đến tính nguyên vẹn của lớp niêm phong.
Ngoài bao bì tiêu dùng, màng mỏng không dung môi còn phục vụ các ứng dụng công nghiệp bao gồm màng bảo vệ, băng dính, vật liệu cách nhiệt và màng cách điện. Tính ổn định kích thước và đặc tính kháng nhiệt của liên kết không dung môi khiến chúng phù hợp với các ứng dụng đầy thách thức mà chất kết dính truyền thống có thể bị hỏng. Các ứng dụng nhiệt độ cao được hưởng lợi từ tính ổn định nhiệt vượt trội của polyurethane và các hệ thống kết dính phản ứng khác được sử dụng trong cán màng không dung môi.
Bao bì mỹ phẩm sử dụng các lớp mỏng không dung môi cho các ống, túi và cấu trúc composite linh hoạt. Việc chuyển dư lượng chất kết dính vào các sản phẩm mỹ phẩm một cách không thể nhận thấy, kết hợp với chất lượng thẩm mỹ của các tấm cán mỏng sạch không dung môi, khiến các hệ thống này trở nên lý tưởng cho việc đóng gói sản phẩm cao cấp. Tính linh hoạt và độ bền của màng mỏng không dung môi hỗ trợ các yêu cầu về thời hạn sử dụng và xử lý kéo dài của các sản phẩm mỹ phẩm.
Đầu tư thiết bị là một quyết định quan trọng về vốn đối với các nhà sản xuất bao bì. Hiểu được động thái định giá của máy cán không dung môi và tính toán lợi tức đầu tư đòi hỏi phải xem xét nhiều yếu tố ngoài chi phí mua ban đầu.
Giá máy ép nhựa không dung môi thay đổi đáng kể dựa trên một số thông số:
Ngoài việc mua thiết bị, nhà sản xuất nên đánh giá chi phí vận hành liên tục bao gồm chi phí vật liệu kết dính, mức tiêu thụ năng lượng, yêu cầu bảo trì và tính sẵn có của các bộ phận thay thế. Các hệ thống không dung môi hiện đại thường có tổng chi phí vận hành thấp hơn so với thiết bị sử dụng dung môi truyền thống mặc dù mức đầu tư ban đầu cao hơn. Việc không có hệ thống thu hồi dung môi, giảm chi phí xử lý chất độc hại và giảm thiểu chi phí tuân thủ môi trường góp phần mang lại lợi ích kinh tế dài hạn thuận lợi.
Tính toán ROI hiệu quả phải kết hợp nhiều dòng giá trị: tăng năng lực sản xuất, giảm chất thải thông qua cải thiện hiệu quả, loại bỏ chi phí liên quan đến dung môi, giảm chi phí tuân thủ môi trường và khả năng định giá cao cho các sản phẩm được tạo ra bằng công nghệ không dung môi. Nhiều nhà sản xuất đạt được thời gian hoàn vốn thiết bị trong vòng ba đến bảy năm, với thời gian sử dụng được kéo dài đáng kể, kéo dài việc cung cấp giá trị vượt xa thời gian hoàn vốn. Thiết bị thường duy trì hoạt động hiệu quả trong 10-15 năm nếu được bảo trì thích hợp, mang lại giá trị tích lũy đáng kể.
Máy cán không dung môi có khả năng kết hợp vật liệu nền đa dạng, cho phép các nhà sản xuất thiết kế các tấm cán mỏng được tối ưu hóa cho các yêu cầu ứng dụng cụ thể. Hiểu được khả năng tương thích của vật liệu đảm bảo việc cán màng thành công và hiệu suất sản phẩm cuối cùng tối ưu.
Màng polyetylen và polypropylen đại diện cho các vật liệu nhiều lớp phổ biến nhất do tính hiệu quả về chi phí và tính sẵn có của chúng. Màng polyester cung cấp các đặc tính rào cản và độ bền nâng cao cho các ứng dụng đòi hỏi khắt khe. Polyetylen mật độ thấp hoạt động tốt cho các ứng dụng quan trọng về tính linh hoạt, trong khi polyetylen mật độ cao mang lại độ cứng vượt trội. Tất cả các vật liệu màng thông thường liên kết hiệu quả với hệ thống kết dính không dung môi khi các thông số quy trình và chuẩn bị bề mặt được tối ưu hóa.
Lá nhôm cung cấp các rào cản oxy và độ ẩm vượt trội cần thiết cho các sản phẩm có thời hạn sử dụng lâu dài. Chất kết dính không dung môi liên kết chắc chắn với bề mặt giấy bạc, tạo ra các tấm mỏng có khả năng chống phân tách ngay cả trong điều kiện bảo quản khó khăn. Sự kết hợp giữa màng và giấy bạc thông qua quá trình cán màng không dung môi tạo ra các cấu trúc đa lớp với hiệu suất rào cản đặc biệt. Độ dày lá thường dao động từ 6 đến 20 micromet, với việc lựa chọn độ dày tùy thuộc vào yêu cầu về rào chắn và cân nhắc chi phí.
Giấy kraft và giấy đặc biệt là chất nền quan trọng cho các ứng dụng đóng gói bền vững. Cán màng không dung môi liên kết các vật liệu giấy một cách hiệu quả, tạo ra các lớp màng kết hợp tính toàn vẹn của giấy với các đặc tính bảo vệ màng. Những sự kết hợp này hỗ trợ rào cản độ ẩm và gia cố kết cấu trong cấu trúc bao bì composite. Chất nền giấy thường yêu cầu các thông số quy trình hơi khác so với màng nhựa do độ xốp và độ nhạy ẩm.
Các vật liệu tiên tiến bao gồm màng kim loại hóa, màng định hướng và chất nền được phủ có thể được dát lớp bằng công nghệ không dung môi khi các điều kiện của quy trình được kiểm soát cẩn thận. Vải và vật liệu không dệt tích hợp vào cấu trúc cán mỏng cho các ứng dụng chuyên biệt bao gồm hàng dệt công nghiệp và vật liệu tổng hợp. Tính linh hoạt của công nghệ cán màng không dung môi hỗ trợ sự đổi mới trong kết hợp vật liệu.
Vận hành và bảo trì đúng cách các máy cán không dung môi đảm bảo chất lượng sản phẩm ổn định, kéo dài tuổi thọ thiết bị và lợi tức đầu tư tối ưu. Việc hiểu rõ các thông số kỹ thuật chính và các yêu cầu bảo trì là điều cần thiết đối với nhân viên nhà máy chịu trách nhiệm quản lý thiết bị.
Thiết bị cán màng không dung môi tiêu chuẩn thường hoạt động trong các thông số sau:
Bảo trì thường xuyên ngăn ngừa sự xuống cấp của thiết bị và kéo dài tuổi thọ. Bảo trì hàng ngày bao gồm kiểm tra cuộn nip xem có bị nhiễm bẩn hoặc tích tụ không, xác minh hệ thống kiểm soát độ căng, kiểm tra mức cung cấp chất kết dính và theo dõi chỉ số nhiệt độ. Quy trình hàng tuần bao gồm làm sạch đầu ứng dụng để tránh tắc nghẽn chất kết dính, xác minh độ chính xác của đồng hồ đo áp suất và kiểm tra hiệu suất của hệ thống làm mát. Bảo trì hàng tháng bao gồm kiểm tra toàn bộ thiết bị, đo độ hở của cuộn kẹp, xác minh độ chính xác của hệ thống điều khiển và ghi lại tất cả các thông số vận hành.
Các chương trình bảo trì phòng ngừa toàn diện giúp giảm thời gian ngừng hoạt động ngoài dự kiến và kéo dài tuổi thọ vận hành thiết bị. Các chương trình thường bao gồm việc thay thế theo lịch trình các bộ phận bị mòn bao gồm cuộn kẹp, bộ phận đầu ứng dụng, vòng đệm và bộ phận làm nóng. Bôi trơn vòng bi, kiểm tra vòng đệm và thay thế các miếng đệm bị mòn giúp ngăn ngừa rò rỉ và nhiễm bẩn chất lỏng. Kiểm tra dịch vụ chuyên nghiệp hàng năm xác định các vấn đề tiềm ẩn trước khi chúng phát triển thành lỗi thiết bị.
Xử lý sự cố hiệu quả giải quyết các thách thức thường gặp một cách nhanh chóng, giảm thiểu gián đoạn sản xuất. Các điểm liên kết nguội cho thấy áp suất hoặc nhiệt độ không đủ và cần điều chỉnh các thông số quy trình. Việc sử dụng quá nhiều chất kết dính cho thấy hệ thống đo lường bị hiệu chuẩn sai hoặc các vấn đề về độ nhớt của chất kết dính. Sự bong tróc sau khi đóng rắn có thể cho thấy lớp phủ dính không đủ, áp suất không đủ trong quá trình dán hoặc nhiệt độ đóng rắn không đủ. Bề mặt bị nhăn thường là kết quả của việc kiểm soát độ căng không đúng cách và cần phải điều chỉnh cài đặt trạm xả và tua lại. Nhà sản xuất thiết bị cung cấp hướng dẫn khắc phục sự cố chi tiết hỗ trợ giải quyết vấn đề hiệu quả.
Ngành công nghiệp cán màng không dung môi tiếp tục phát triển với những tiến bộ công nghệ nhằm giải quyết hiệu quả, tính bền vững và chất lượng sản phẩm. Hiểu được các xu hướng mới nổi giúp các nhà sản xuất đưa ra quyết định đầu tư thiết bị sáng suốt phù hợp với định hướng thị trường trong tương lai.
Máy cán màng không dung môi hiện đại ngày càng kết hợp các công nghệ Công nghiệp 4.0 bao gồm thu thập dữ liệu sản xuất theo thời gian thực, thuật toán bảo trì dự đoán và khả năng giám sát từ xa. Thiết bị kết nối Internet cho phép nhà sản xuất theo dõi số liệu hiệu suất, dự đoán các yêu cầu bảo trì và tối ưu hóa các thông số sản xuất từ các trung tâm điều khiển tập trung. Các thuật toán trí tuệ nhân tạo phân tích dữ liệu lịch sử để đề xuất cải tiến quy trình và xác định những điểm thiếu hiệu quả.
Việc phát triển các hệ thống kết dính phản ứng tiên tiến tiếp tục cải thiện hiệu suất của tấm laminate đồng thời giảm tác động đến môi trường. Chất kết dính polyurethane gốc sinh học có nguồn gốc từ các nguồn tài nguyên tái tạo mang lại lợi ích bền vững mà không ảnh hưởng đến độ bền liên kết hoặc đặc tính đóng rắn. Các hệ thống phản ứng dựa trên nước đại diện cho một loại sản phẩm mới nổi khác mang lại nhiều lợi ích hơn nữa về môi trường. Những cải tiến về chất kết dính này thúc đẩy những cải tiến liên tục về khả năng của công nghệ cán màng không dung môi.
Các quy định về môi trường tiếp tục thúc đẩy sự chuyển đổi của ngành sang công nghệ không dung môi. Các quy định mới nổi hạn chế phát thải hợp chất hữu cơ dễ bay hơi và sử dụng dung môi sẽ đẩy nhanh việc áp dụng các hệ thống cán màng không dung môi. Các nhà sản xuất ngày càng coi thiết bị không dung môi là khoản đầu tư chiến lược hỗ trợ các mục tiêu bền vững và tuân thủ môi trường. Các quy định mở rộng về trách nhiệm của nhà sản xuất ở một số vùng tạo ra động lực cho các sản phẩm được tạo ra bằng công nghệ không dung môi.
Các nhà sản xuất thiết bị liên tục nâng cao tốc độ xử lý và khả năng hiệu quả. Những phát triển gần đây trong công nghệ sưởi ấm, hệ thống làm mát cải tiến và đo lường chất kết dính được tối ưu hóa cho phép đạt năng suất cao hơn từ các đơn vị thiết bị riêng lẻ. Những cải tiến hiệu quả này hỗ trợ các nhà sản xuất đạt được sản lượng cao hơn mà không cần tăng vốn đầu tư thiết bị tương ứng.
Cán màng không dung môi sử dụng chất kết dính phản ứng được áp dụng trong quá trình cán màng để liên kết các chất nền thông qua liên kết ngang hóa học được bắt đầu bằng nhiệt và áp suất. Không có hợp chất hữu cơ dễ bay hơi được giải phóng. Cán màng dựa trên dung môi sử dụng chất kết dính có chứa dung môi hữu cơ bay hơi trong quá trình đóng rắn, giải phóng các hợp chất này ra môi trường. Các hệ thống không dung môi mang lại sự an toàn môi trường vượt trội, phát triển độ bền liên kết tốt hơn và loại bỏ sự phức tạp trong vận hành liên quan đến dung môi.
Hầu hết các ứng dụng cán màng không dung môi hoạt động trong phạm vi trọng lượng lớp phủ từ 3 đến 8 gram trên một mét vuông. Các yêu cầu cụ thể khác nhau tùy theo vật liệu nền, độ bền liên kết mong muốn và điều kiện sử dụng cuối cùng. Các ứng dụng đóng gói thực phẩm thường sử dụng trọng lượng lớp phủ ở mức thấp hơn trong phạm vi này, trong khi các ứng dụng công nghiệp đòi hỏi khắt khe có thể yêu cầu trọng lượng ở mức cao hơn. Hệ thống đo lường chính xác đảm bảo ứng dụng nhất quán trong phạm vi dung sai quy định.
Thời gian bảo dưỡng phụ thuộc vào hệ thống kết dính cụ thể được sử dụng, nhiệt độ xử lý và vật liệu nền. Hầu hết các hệ thống keo không dung môi đều đạt được kết dính ban đầu trong vòng vài phút sau khi cán, cho phép thu thập vật liệu ngay lập tức. Quá trình xử lý hoàn toàn để đạt được độ bền liên kết tối đa thường cần từ 24 đến 72 giờ ở nhiệt độ môi trường, mặc dù nhiệt độ tăng cao trong quá trình xử lý sẽ đẩy nhanh tiến độ này. Các nhà sản xuất thường cho phép nghỉ ngơi ít nhất qua đêm trước khi đưa các tấm cán mỏng vào các điều kiện sử dụng cuối cùng đòi hỏi khắt khe.
Công nghệ không dung môi phù hợp với tất cả các vật liệu đóng gói linh hoạt thông thường bao gồm polyetylen, polypropylen, màng polyester, lá nhôm, giấy kraft và sự kết hợp của chúng. Các vật liệu chuyên dụng hơn bao gồm màng kim loại, màng định hướng và vật liệu không dệt có thể được ép với các thông số quy trình được tối ưu hóa. Tính linh hoạt của hệ thống kết dính không dung môi hỗ trợ sự đổi mới trong việc kết hợp vật liệu.
Các máy móc hiện đại sử dụng hệ thống đo lường phức tạp bao gồm đầu đùn có điều khiển vít chính xác, phân phối dựa trên máy bơm với giám sát dòng chảy và đầu ứng dụng khuôn dạng rãnh phân phối chất kết dính đồng đều trên toàn bộ chiều rộng bề mặt. Các cảm biến liên tục theo dõi tốc độ ứng dụng và tự động điều chỉnh các biến thể về chiều rộng vật liệu, tốc độ xử lý hoặc đặc tính kết dính. Việc kiểm soát vòng kín này đảm bảo trọng lượng lớp phủ vẫn nằm trong dung sai quy định trong suốt quá trình sản xuất.
Hệ thống không dung môi loại bỏ hoàn toàn khí thải hợp chất hữu cơ dễ bay hơi, tạo điều kiện làm việc an toàn hơn và giảm tác động đến chất lượng không khí. Chúng loại bỏ nhu cầu về thiết bị thu hồi dung môi đắt tiền, giảm yêu cầu xử lý vật liệu nguy hiểm và đơn giản hóa việc tuân thủ quy định. Những lợi ích môi trường này góp phần cải thiện hồ sơ phát triển bền vững của doanh nghiệp và hỗ trợ đạt được các mục tiêu chứng nhận môi trường.
Các hệ thống không dung môi thường yêu cầu bảo trì ít hơn so với thiết bị sử dụng dung môi do không có hệ thống xử lý dung môi và thiết bị thu hồi. Bảo trì thường xuyên bao gồm kiểm tra cuộn kẹp, xác minh nguồn cung cấp chất kết dính và theo dõi nhiệt độ. Các chương trình bảo trì phòng ngừa thường bao gồm bảo dưỡng chuyên nghiệp hàng năm và thay thế định kỳ các bộ phận bị hao mòn. Gánh nặng bảo trì tổng thể thấp hơn so với các công nghệ truyền thống, giảm độ phức tạp trong vận hành.
Thời hạn hoàn vốn của thiết bị thường dao động từ ba đến bảy năm tùy thuộc vào khối lượng sản xuất, hỗn hợp sản phẩm và cơ sở hoạt động hiện tại. Các nguồn tiết kiệm bao gồm loại bỏ chi phí liên quan đến dung môi, giảm chất thải thông qua cải thiện hiệu quả, giảm thiểu chi phí tuân thủ môi trường và cải thiện năng lực sản xuất. Nhiều nhà sản xuất đạt được mức giảm chi phí có thể đo lường được trong năm đầu tiên vận hành, với mức tiết kiệm tích lũy tăng đáng kể theo thời gian sử dụng của thiết bị.
Có, đặc biệt là máy ép màng không dung môi đa năng và kết hợp được thiết kế với cấu hình linh hoạt. Các hệ thống này có thể điều chỉnh giữa các chế độ song công, gấp ba hoặc cán chuyên dụng để phù hợp với các thông số kỹ thuật khác nhau của sản phẩm. Hệ thống kết dính có thể được thay đổi tương đối nhanh chóng và hầu hết các thiết bị hiện đại đều bao gồm quy trình thiết lập nhanh chóng hỗ trợ chuyển đổi hiệu quả giữa các sản phẩm. Tính linh hoạt này làm cho các hệ thống không dung môi phù hợp với các nhà sản xuất theo hợp đồng và các công ty có danh mục sản phẩm đa dạng.
Nhiệt độ xử lý phải được tối ưu hóa cho từng sự kết hợp vật liệu nền để đảm bảo quá trình đóng rắn hiệu quả đồng thời ngăn ngừa sự xuống cấp của chất nền. Màng nhạy nhiệt yêu cầu cấu hình nhiệt độ thấp hơn với thời gian dừng kéo dài, trong khi vật liệu bền hơn chịu được nhiệt độ cao hơn cho phép xử lý nhanh hơn. Hệ thống điều khiển hiện đại cho phép cấu hình nhiệt độ chi tiết được tùy chỉnh cho các kết hợp vật liệu cụ thể, ngăn ngừa hư hỏng do nhiệt trong khi đạt được liên kết ngang hoàn toàn.
Liên hệ với chúng tôi
Sản phẩm được đề xuất
Chung tay với Huitong
Tùy chỉnh giải pháp thiết bị đóng gói linh hoạt của bạn
Hỏi ngay bây giờ
liên hệ với chúng tôi

Điện thoại: +86-0510-86328508
+86-0510-86324508
điện thoại di động: +86-13914908980
E-mail: [email protected]
Địa chỉ: Số 429 đường Xizhang, thị trấn Gushan, thành phố Jiang Âm, tỉnh Giang Tô, Trung Quốc